本站已服务客户数:
13039

- 全国服务热线(7×24) 0537-2601466
在国家绿色发展理念和高质量发展目标的推动下,环保政策日益严格,对矿井水处理标准的提升也不断加大。这给相关企业带来了巨大的环保压力和技术创新的挑战。为了应对这一挑战,科海思紧密跟随国家政策步伐,积极响应《关于加强矿井水保护和利用的指导意见》,依托其在多领域的技术积累和实践经验,坚持“环保治理价值化”的理念,以技术创新为动力,针对矿井水处理中的难点问题,研发并推广高效、环保的矿井水除氨氮、除氟等先进处理工艺。
科海思矿井水处理工艺能够针对性地解决矿井水中的氨氮、氟、总氮、磷、砷等物质去除难题,确保在实现高效处理的同时,创造出环保与经济效益的双重提升。
值得一提的是,科海思矿井水处理技术的特别之处在于其能够高效解决矿井水中存在的多种污染物问题,例如有效降低高浓度悬浮固体(SS值)带来的堵塞问题,确保处理过程的稳定性;防范油脂泄漏以保持深度处理效能;尤其在氟离子和氨氮去除方面,能够选择性去除氟离子至0.1mg/l以下,且氨氮去除95%以上。此外,该工艺还具备高度自动化控制的特点,显著减少人力成本,大大提升处理效率,并能同时兼顾铁锰、总氮、总磷等多种物质的有效去除,从而更大程度利用矿井水资源。

以一个典型的案例为例,某煤矿井废水2000吨/天,急需一套既能满足矿区居民生活用水、饮用水标准,又能合规排放至地表三类水体的综合处理方案。科海思团队在深入研究废水特性并实地勘查后,设计了一套日处理规模为2000立方米,全天候连续运行的矿井水处理解决方案。
该矿井水源于煤层开采过程中破坏的上覆含水层,初期涌水相对清洁,但在开采过程中容易受污染,表现为SS、总氮(TN)含量较高,微生物指标如大肠杆菌数和菌落总数超标。虽然COD普遍存在于矿井水中,但由于主要源自煤粉颗粒所携带的还原性碳元素,通常在悬浮物去除过程中COD会随之降低。鉴于此项目的目标是将处理后的水用于生活饮用水,并允许剩余部分安全排入符合《地表水环境质量标准》(GB3838-2002)三类水标准的地表水体,因此工艺设计的关键在于有效去除COD、SS、微生物指标及TN。
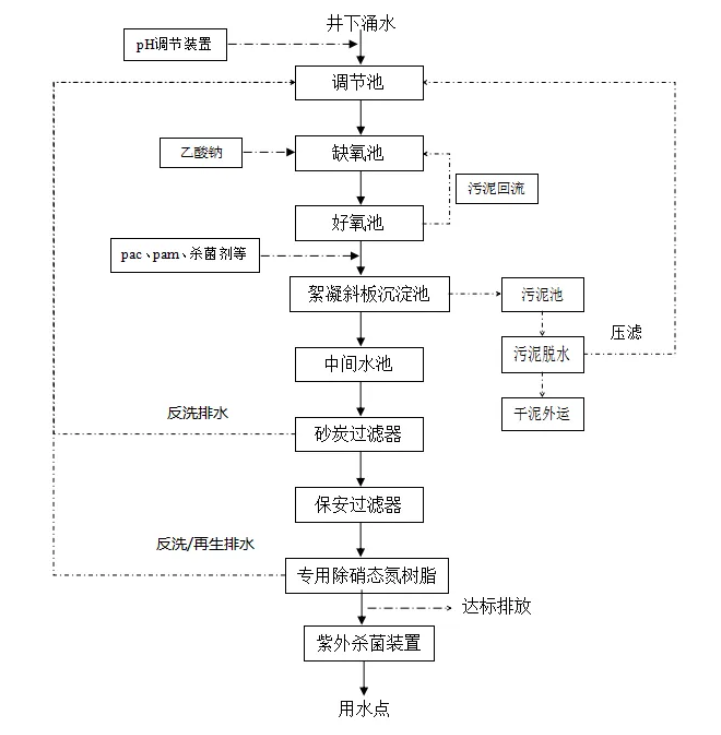
主要工艺流程图
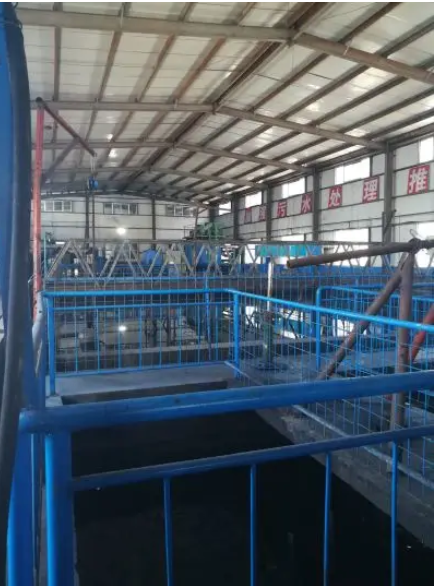
项目现场
项目中科海思团队采用“生化处理、混凝沉淀及专用脱氮离子交换树脂”的工艺流程。首先,考虑到水中氮的存在形式,通过反硝化过程直接处理废水中的氮素,由于废水中BOD5较低,需要额外补充碳源,但外加碳源难以精确调控,可能会导致有机物过量。为此,在反硝化池之后设置了氧化池,以去除多余的碳源,并完成对废水中潜在有机氮或氨氮的硝化反应,使之转化为亚硝态氮和硝态氮。此外,好氧池末端设置内循环系统,部分好氧处理后的水回流至缺氧区前端,进一步强化对残留及新生成的亚硝态氮和硝态氮的反硝化作用,确保整个生化脱氮过程的高效运行。
鉴于地表水三类水标准对TN的要求极其严格(≤1mg/l),仅靠常规生化处理往往难以达标。因此,科海思特别引入了专业脱氮离子交换树脂技术,在好氧池处理后端对硝态氮进行深度去除,确保出水总氮含量稳定在1mg/l以下。
同时为了保障离子交换树脂的良好运行,科海思工艺还包括了对生化出水的后续处理步骤,如沉淀、砂滤、活性炭过滤以及精密过滤等,以去除悬浮物和溶解性有机物,使出水满足离子交换环节的进水条件,避免树脂因污堵而影响处理效果。
科海思创新的矿井水处理工艺成功地解决了客户的具体问题,以科技赋能将绿色发展理念融入到实际操作之中,不仅满足了国家对环保的要求,也为相关企业带来了经济和社会效益,有力地支持了煤矿企业的绿色发展转型,也为矿井水资源的高效循环利用树立了典范。
